Caso práctico 5S en un taller de mantenimiento
Este caso práctico 5S muestra una situación habitual en muchos talleres de mantenimiento: herramientas sin una ubicación definida, repuestos acumulados, materiales duplicados, mesas utilizadas como almacén y pérdidas de tiempo buscando lo necesario.
La situación no solo afectaba al aspecto del taller. También generaba compras innecesarias, retrasos en las intervenciones, frustración entre los trabajadores y riesgos relacionados con la seguridad.
La metodología 5S permitió analizar el área junto con el equipo, identificar las causas del desorden y establecer un sistema de trabajo más organizado, visual y fácil de mantener.
Si tu empresa tiene un entorno similar, puedes consultar nuestro curso 5S en mantenimiento o nuestro servicio de implantación 5S para empresas.
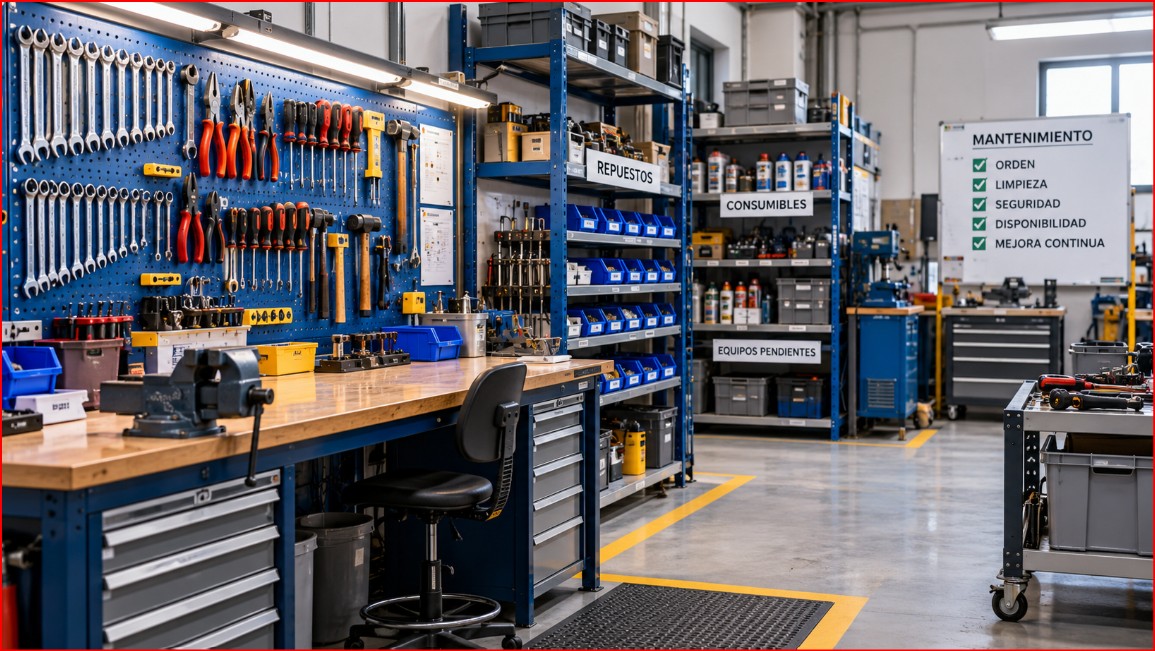
Situación inicial del taller de mantenimiento
Durante el diagnóstico inicial observamos diferentes problemas relacionados con la organización del espacio, el control de materiales y los hábitos de trabajo.
Entre las principales situaciones detectadas se encontraban:
- Herramientas sin una ubicación fija.
- Repuestos duplicados.
- Materiales obsoletos.
- Productos sin identificar.
- Mesas utilizadas como zonas de almacenamiento.
- Equipos averiados pendientes de decisión.
- Falta de niveles mínimos y máximos.
- Compras realizadas sin comprobar el stock.
- Pasillos parcialmente ocupados.
- Ausencia de responsables por áreas.
- Diferentes criterios de orden entre turnos.
- Pérdidas de tiempo buscando herramientas y recambios.
El equipo reconocía que todos conocían el problema, pero nadie disponía de un criterio común para empezar a solucionarlo.
Objetivos del proyecto 5S
A partir del diagnóstico y de las aportaciones del equipo se definieron objetivos concretos:
- Recuperar espacio útil.
- Reducir tiempos de búsqueda.
- Evitar compras duplicadas.
- Mejorar la disponibilidad de herramientas.
- Controlar repuestos críticos.
- Mantener despejadas las zonas de trabajo.
- Identificar anomalías rápidamente.
- Reducir riesgos y obstáculos.
- Definir responsabilidades.
- Crear estándares compartidos.
- Implicar al equipo en las decisiones.
El Lean Enterprise Institute define las 5S como prácticas de organización del puesto de trabajo que favorecen el control visual y la estabilidad del proceso.
1. Seiri: clasificar lo necesario
La primera etapa consistió en revisar materiales, herramientas, equipos y documentación. Para cada elemento se plantearon preguntas como:
- ¿Lo necesitamos realmente?
- ¿Cuándo se utilizó por última vez?
- ¿En qué cantidad lo necesitamos?
- ¿Está en buenas condiciones?
- ¿Tiene una ubicación definida?
- ¿Existe otro elemento duplicado?
- ¿Quién debe decidir sobre su retirada?
Los elementos se clasificaron como necesarios, ocasionales, pendientes de revisión, averiados, duplicados, obsoletos, trasladables o retirables.
Utilización de tarjetas rojas
Los elementos sobre los que no podía tomarse una decisión inmediata se identificaron con tarjetas rojas, indicando descripción, ubicación, motivo, responsable, fecha límite y decisión final.
Esta primera S permitió recuperar superficie, retirar elementos obsoletos, detectar duplicidades y conocer mejor el material realmente disponible.
2. Seiton: ordenar según el trabajo real
Una vez clasificado lo necesario, se analizó dónde debía ubicarse cada elemento.
No se trataba de llenar el taller de etiquetas, sino de decidir ubicaciones según frecuencia de uso, peso, seguridad y secuencia de trabajo.
Entre las acciones realizadas:
- Definir ubicaciones fijas.
- Agrupar materiales por familias.
- Acercar los elementos frecuentes al punto de uso.
- Separar herramientas operativas y pendientes de reparación.
- Identificar estanterías, armarios y cajones.
- Crear zonas para trabajos pendientes.
- Definir mínimos y máximos.
- Separar repuestos críticos.
- Hacer visibles las ubicaciones vacías.
Una buena ubicación debe reducir movimientos y evitar dudas.
3. Seiso: limpiar para inspeccionar
En mantenimiento, la limpieza no es solo una cuestión estética.
Permite detectar:
- Fugas.
- Cables deteriorados.
- Tornillos sueltos.
- Protecciones dañadas.
- Corrosión.
- Desgaste.
- Vibraciones anormales.
- Restos de aceite.
- Herramientas defectuosas.
El INSST destaca la importancia del orden y la limpieza para mantener unas condiciones adecuadas de seguridad en los lugares de trabajo. Puedes consultar la información oficial en INSST.
También se definió un plan de limpieza e inspección indicando qué limpiar, cómo, cuándo, con qué recursos y quién era responsable.
4. Seiketsu: estandarizar el nuevo sistema
Después de clasificar, ordenar y limpiar, era necesario definir cómo debía mantenerse el taller.
Se crearon estándares sencillos y visuales:
- Fotografías del estado esperado.
- Identificación de estanterías.
- Planos de ubicación.
- Listas de comprobación.
- Responsables por zonas.
- Niveles mínimos y máximos.
- Frecuencias de revisión.
- Normas para las mesas de trabajo.
- Sistema de comunicación de anomalías.
La fotografía estándar fue especialmente útil porque permitía comparar el estado real con la condición acordada.
5. Shitsuke: mantener y seguir mejorando
La quinta S fue clave para evitar volver a la situación inicial.
Se propusieron:
- Revisiones breves al final del turno.
- Auditorías 5S periódicas.
- Seguimiento de tarjetas rojas.
- Reuniones cortas para revisar anomalías.
- Responsables por zonas.
- Actualización de estándares.
- Formación para nuevas incorporaciones.
- Planes de acción con responsable y fecha.
Una auditoría 5S para empresas debe servir para detectar problemas y activar mejoras, no solo para obtener una puntuación.
Resultados observados
La aplicación de las 5S permitió conseguir mejoras visibles:
- Mayor superficie disponible.
- Mesas más despejadas.
- Herramientas con ubicación definida.
- Mejor conocimiento del stock.
- Menos elementos obsoletos.
- Mayor facilidad para detectar faltantes.
- Separación de equipos averiados.
- Identificación de repuestos críticos.
- Responsabilidades más claras.
- Mayor participación del personal.
- Mejores condiciones de seguridad.
No todas las mejoras necesitaron inversión. Muchas surgieron simplemente al analizar el trabajo con las personas y tomar decisiones pendientes.
Indicadores para medir la mejora
Para comprobar si el proyecto funciona, recomendamos medir:
- Tiempo medio para localizar una herramienta.
- Número de compras duplicadas.
- Valor del stock innecesario.
- Superficie recuperada.
- Herramientas sin ubicación.
- Materiales pendientes de decisión.
- Incidencias por falta de repuestos.
- Anomalías detectadas durante la limpieza.
- Porcentaje de acciones completadas.
- Resultado de las auditorías 5S.
- Tiempo necesario para preparar una intervención.
- Cumplimiento de mínimos y máximos.
Una puntuación 5S aislada dice poco. Lo importante es relacionarla con tiempos, costes, seguridad, disponibilidad y calidad del servicio.
Qué aprendimos en este caso práctico 5S
El equipo debe participar
Las personas que utilizan las herramientas conocen mejor que nadie las frecuencias de uso, los problemas y las necesidades reales.
No debemos ordenar lo innecesario
Primero hay que clasificar. Después se diseñan ubicaciones.
La limpieza debe detectar problemas
Seiso no es solo limpiar: es descubrir anomalías y actuar sobre sus causas.
El estándar debe ser sencillo
Cuanto más complicado sea mantener una solución, más posibilidades hay de abandonarla.
La auditoría debe terminar en acciones
Todo hallazgo debería transformarse en:
Problema → Acción → Responsable → Fecha → Seguimiento
Errores frecuentes al aplicar 5S en mantenimiento
Entre los errores más habituales:
- Hacer una gran limpieza y dar el proyecto por terminado.
- Comprar paneles y armarios antes de clasificar.
- Decidir sin contar con los técnicos.
- Guardar todo “por si acaso”.
- No establecer cantidades.
- Buscar culpables durante las auditorías.
Preguntas frecuentes
¿Por dónde empezar las 5S en un taller?
Con un diagnóstico y una zona piloto. Después se clasifica antes de comprar estanterías, paneles u otros sistemas de orden.
¿Qué herramientas pueden utilizarse?
Tarjetas rojas, paneles de herramientas, fotografías estándar, etiquetas, códigos de ubicación, niveles mínimos y máximos, checklists y auditorías periódicas.
¿Cómo evitar compras duplicadas?
Combinando ubicaciones claras, identificación, control de existencias, niveles de reposición y un responsable del inventario.
¿Las 5S mejoran la seguridad?
Pueden contribuir a reducir obstáculos, materiales mal ubicados y situaciones anómalas, aunque no sustituyen la evaluación de riesgos.
¿Cómo se mantienen los resultados?
Mediante estándares sencillos, responsables, rutinas, auditorías y seguimiento de acciones.
Conclusión
Este caso práctico 5S en un taller de mantenimiento demuestra que el desorden no es únicamente un problema visual. Puede provocar pérdidas de tiempo, compras innecesarias, riesgos, retrasos y desmotivación.
La metodología 5S ayuda a transformar progresivamente estas condiciones:
Clasificar → Ordenar → Limpiar e inspeccionar → Estandarizar → Mantener y mejorar
El verdadero resultado no es conseguir una buena foto del antes y el después, sino crear un taller donde trabajar correctamente resulte más sencillo y cualquier problema pueda detectarse rápidamente.
En Formación5S.es desarrollamos proyectos prácticos directamente en las instalaciones, implicando a las personas y convirtiendo los problemas detectados en acciones.
Puedes ampliar información sobre:
- Curso 5S en mantenimiento
- Implantación 5S para empresas
- Auditoría 5S para empresas
- Consultoría 5S para empresas