En un curso 5S para plantas de inyección de plástico, el cambio de molde es un buen punto de partida. La máquina termina el lote y la orden siguiente está lista, pero un accesorio sigue en el carro del turno anterior. El equipo empieza a buscar justo cuando necesita tenerlo todo preparado.
Trabajamos con producción, mantenimiento y las personas que preparan los cambios. Elegimos una zona piloto, observamos cómo se realiza una preparación habitual y probamos una manera de identificar, localizar y devolver los elementos que utiliza cada turno.
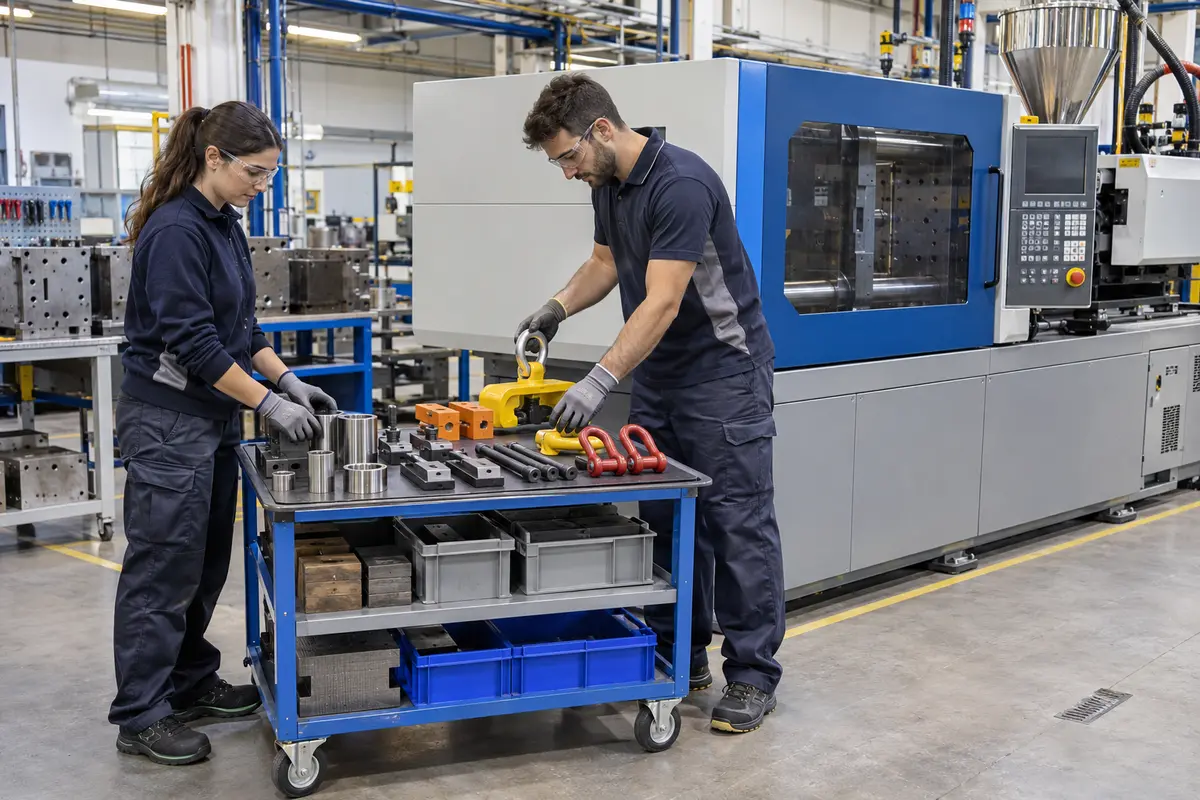
Qué practicamos en el curso 5S para plantas de inyección de plástico
Empezamos por una referencia conocida. Pedimos a las personas que intervienen que expliquen qué elementos necesitan, cuáles se comparten con otras máquinas y qué hacen cuando alguno está en uso.
Con esa información, delimitamos un puesto, un carro o un armario para trabajar durante la sesión. El equipo elige un problema que pueda observar y decide cómo comprobar si la prueba lo resuelve.
- Clasificar. Distinguir accesorios habituales, elementos específicos de cada referencia y piezas cuyo destino requiere una decisión. Registrar quién resolverá las dudas y cuándo.
- Ordenar. Probar una ubicación que facilite recoger y devolver cada elemento. Señalar qué pertenece a un molde concreto y qué se utiliza en varios puestos.
- Limpiar e inspeccionar. Revisar el estado del carro y la identificación de los elementos. Si aparece un deterioro, registrar la incidencia y seguir el procedimiento de la planta para gestionarla.
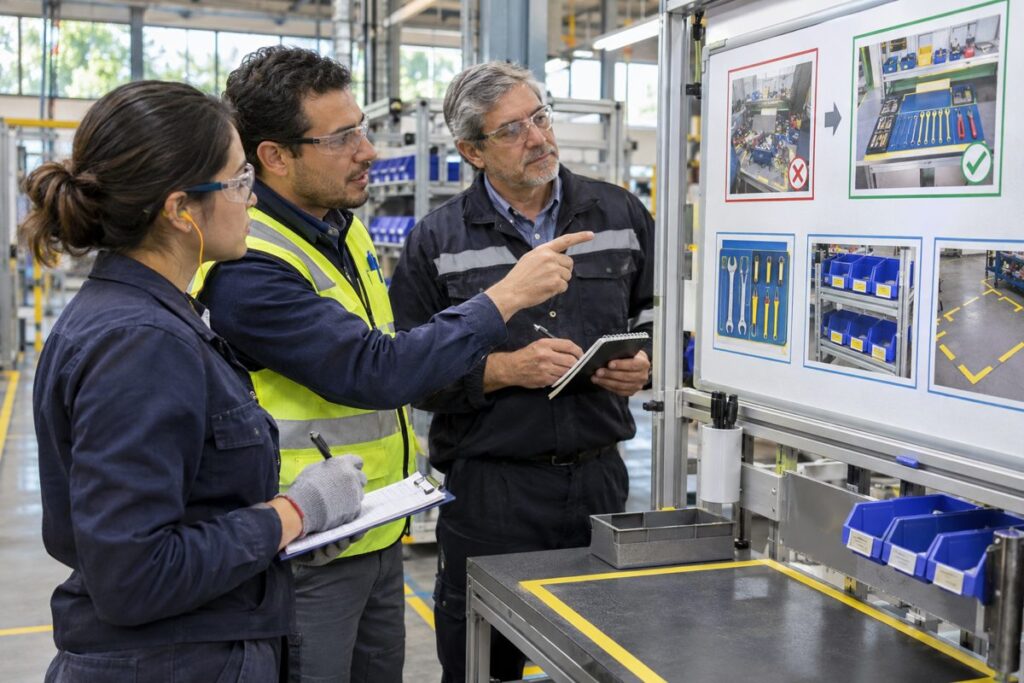
- Estandarizar. Preparar una foto de referencia y una ficha breve que se pueda consultar en el lugar de trabajo. Indicar qué debe haber en el carro y dónde va cada elemento al terminar.
- Mantener. Acordar quién revisa el estándar, cómo se comunica un faltante entre turnos y en qué fecha se comprobará si la solución sigue funcionando.
Ejemplo práctico: el carro del próximo molde
Imagina una planta en la que dos turnos comparten un carro de preparación. Cuando acaba un cambio, parte del material vuelve al armario y parte permanece junto a la máquina. Al recibir la siguiente orden, el operario abre varios cajones y pregunta al turno anterior dónde dejó un accesorio.
Durante el piloto, observamos varias preparaciones comparables y anotamos qué se busca, cuánto tarda en encontrarse y qué falta al revisar el carro. Después, el equipo prepara una ficha con la referencia, los accesorios y el lugar de devolución.
Si un elemento está en uso, prueba una señal sencilla para indicar quién lo tiene y dónde localizarlo.
Pedimos a una persona del siguiente turno que utilice la ficha en su jornada. Si una etiqueta genera dudas, ajustamos el nombre con las palabras que utiliza el equipo.
Si el punto de devolución resulta incómodo, observamos el recorrido y probamos una ubicación distinta. Una semana después, revisamos si la solución funciona también en días de mayor carga.
Cómo medir si el cambio facilita el trabajo
Comparamos preparaciones de la misma referencia o de referencias equivalentes. Registramos los minutos de búsqueda, los accesorios que faltan al empezar y las consultas al turno anterior.
Si la planta mide la duración total del cambio, registramos ese dato por separado. Así podemos distinguir lo que ha mejorado en la preparación de los ajustes que corresponden al proceso de cambio.
En el curso 5S para plantas de inyección de plástico, el registro puede ser una hoja con cinco columnas: turno, referencia, elemento buscado, minutos invertidos y causa observada. Anotamos también cuándo se hizo la prueba y si hubo una condición distinta, como un carro ocupado por otra orden.
Revisamos los datos con quienes hicieron el trabajo para decidir si conviene mantener, ajustar o retirar el cambio.
Qué se lleva el equipo al terminar
La zona piloto queda con ubicaciones acordadas, un estándar visual y una fecha de revisión. El responsable del área sabe quién debe actuar si falta un accesorio y cómo recoger las propuestas de mejora de los distintos turnos. La guía de estándares visuales 5S explica cómo comprobar si la referencia visual puede utilizarla una persona que no participó en su diseño.
Para extender el método, elegimos un segundo carro o una segunda referencia y comprobamos qué parte del estándar se puede trasladar. Los elementos, las ubicaciones y el momento de reposición pueden variar. Conservamos la lógica que funcionó y adaptamos los detalles al equipo que hará la tarea.
El léxico del Lean Enterprise Institute ofrece referencias sobre gestión visual y trabajo estandarizado para documentar el piloto.
Preguntas sobre el curso 5S para plantas de inyección de plástico
¿Quién debe participar en el curso 5S para plantas de inyección de plástico?
Conviene que participen quienes preparan los carros, quienes realizan el cambio y el mando que puede resolver las dudas de espacio o de responsabilidades. Si el puesto es compartido, incorpora a una persona de cada turno.
En la última práctica, el turno que no diseñó la ficha debe poder explicar dónde buscar cada accesorio y a quién avisar si falta.
¿Cómo elegimos el primer molde?
Elige una referencia que se repita y que permita observar preparaciones comparables. Si el problema solo aparece con un molde poco frecuente, prueba primero la forma de identificar y devolver un accesorio común. Registra qué parte del estándar es compartida y qué parte depende de esa referencia.
¿Cómo se relaciona la formación con SMED?
El curso 5S para plantas de inyección de plástico se centra en hacer visibles la ubicación, la disponibilidad y la devolución de los útiles. Si las esperas persisten cuando todos los elementos están disponibles, observa en qué fase del cambio se producen.
Esa observación ayuda a decidir si conviene estudiar después la secuencia de trabajo con SMED.
Cómo preparar el piloto antes de empezar la formación
El curso 5S para plantas de inyección de plástico empieza por delimitar una dificultad observable. Selecciona un carro, una familia de accesorios o un armario compartido. Intentar intervenir en toda la nave puede dispersar el esfuerzo antes de comprobar una solución.
Observa una preparación completa: cómo llega la orden, dónde se consulta la referencia, qué material se recoge y cómo se confirma su disponibilidad. Pregunta qué sucede cuando un accesorio se comparte con otra máquina o permanece en uso al cambiar el turno.
Acuerda las condiciones de participación con producción y mantenimiento. Las prácticas deben respetar los procedimientos de seguridad, las autorizaciones y el funcionamiento de la planta. La organización 5S no autoriza cambios técnicos en moldes, conexiones, equipos ni parámetros de proceso.
Programa orientativo en cinco sesiones prácticas
Esta distribución del curso 5S para plantas de inyección de plástico es una propuesta adaptable, no una duración contratada ni una promesa de resultados. El calendario se concreta según participantes, turnos y alcance del piloto.
Primera sesión: observar y acordar
El equipo describe una preparación habitual, identifica búsquedas y delimita el problema. Se elige una referencia comparable y se acuerda qué datos recoger. El responsable confirma el tiempo y las condiciones para realizar la práctica.
Segunda sesión: clasificar con criterio
Se distingue lo necesario, lo innecesario y lo que requiere consulta. Los elementos dudosos conservan identificación, responsable y fecha de decisión. No se retiran documentos o accesorios sujetos a control sin autorización.
Tercera sesión: probar el orden
Los usuarios prueban ubicaciones temporales según la secuencia de preparación y devolución. Una persona de otro turno comprueba si entiende los nombres y localiza los elementos. Las dudas se registran antes de fijar los soportes.
Cuarta sesión: construir el estándar visual
Se documenta la solución probada con fotografía y criterios breves. La ficha relaciona identidad, ubicación y estado. Debe mantenerse conectada con la documentación vigente, evitando crear una copia informal de instrucciones técnicas.
Quinta sesión: comprobar y sostener
Se repite la tarea, se contrastan las dificultades y se ajusta lo necesario. El equipo acuerda responsables, canal de incidencias y fecha de revisión. La extensión a otra referencia se decide después de comprobar el uso real.
Identidad, ubicación y estado de los accesorios
En el curso 5S para plantas de inyección de plástico diferenciamos tres preguntas. ¿Qué elemento es? ¿Dónde debe estar? ¿Está disponible para la tarea? Una ubicación correcta no garantiza que el accesorio esté listo para utilizarse.
Usa los identificadores existentes en la empresa. Una nomenclatura paralela puede generar confusión entre la ficha del carro y el sistema de producción. Cuando dos elementos se parecen, la referencia visual debe permitir distinguirlos sin depender de la memoria.
Separa los elementos disponibles de los pendientes de valoración o reparación conforme a los procedimientos de la planta. No devuelvas un accesorio deteriorado a su ubicación de uso para completar la fotografía del estándar.
Acuerda qué ocurre con sobrantes y devoluciones. Un recipiente sin identificación traslada una duda al siguiente turno. Define dónde se deja, quién decide su destino y qué información debe conservarse.
Ficha de preparación del siguiente cambio
La ficha del curso 5S para plantas de inyección de plástico debe ayudar a confirmar disponibilidad antes del cambio. No sustituye la documentación de montaje ni las verificaciones técnicas que correspondan.
- Orden y referencia del conjunto que se prepara.
- Accesorios necesarios según documentación vigente.
- Ubicación de recogida y criterio de devolución.
- Estado de los elementos que todavía no están disponibles.
- Responsable de gestionar cada faltante.
- Momento previsto para comprobar la preparación.
- Observaciones que debe recibir el siguiente turno.
Prueba la ficha con alguien que no participó en su diseño. Observa dónde pregunta, qué referencia confunde y qué información falta. Esa comprobación resulta más útil que añadir campos por anticipado.
Si un carro pasa a otra orden, actualiza su identificación. Una ficha antigua junto a materiales nuevos crea una apariencia de control que no corresponde con el contenido. Define quién mantiene esa relación durante el trabajo.
Repartir responsabilidades entre áreas
Producción puede detectar una ausencia, mantenimiento conocer su estado y preparación necesitar una respuesta para la siguiente orden. El curso 5S para plantas de inyección de plástico conecta esas funciones con un circuito de comunicación comprensible.
No asignes automáticamente la solución a quien abre el aviso. Una persona puede encontrar una referencia confusa sin tener autoridad para modificarla. Debe saber a quién consultar y cómo conocer la respuesta.
El responsable del área coordina los acuerdos entre turnos. Si cada grupo utiliza una ubicación distinta para devolver el mismo material, hay que resolver el criterio compartido. Pedir más disciplina sin aclararlo mantiene el problema.
Errores que conviene evitar
Comprar soportes antes de observar. Un carro nuevo no resuelve un préstamo mal definido. Primero comprende qué se utiliza, cómo circula y qué necesita cada usuario; después valora el soporte adecuado.
Diseñar para un único turno. La disposición debe probarse con quienes recogen y devuelven. Una ubicación cómoda para preparar puede resultar incómoda al terminar la intervención.
Confundir presencia y disponibilidad. El elemento puede estar en el armario y requerir una valoración. Su estado debe ser comprensible y respetar los controles técnicos existentes.
Cerrar acciones solo por ejecución. Cambiar una etiqueta demuestra que se hizo una acción. Todavía hay que comprobar si el siguiente usuario la entiende y si el problema reaparece.
Medir solo la apariencia. El curso 5S para plantas de inyección de plástico relaciona las mejoras con búsquedas, faltantes y consultas. Una fotografía ordenada no demuestra por sí sola una reducción del tiempo de cambio.
Comparar resultados sin atribuir todo a las 5S
Selecciona pocos indicadores que respondan al problema. Puedes registrar minutos de búsqueda, faltantes detectados al preparar y consultas entre turnos. Añade referencia, fecha y condiciones para interpretar las diferencias.
Separa el tiempo de búsqueda de la espera por disponibilidad y de la duración total del cambio cuando la planta disponga de esos datos. No atribuyas toda variación a las 5S: pueden cambiar la secuencia, el material, el equipo o las condiciones de producción.
En el curso 5S para plantas de inyección de plástico, los datos se revisan con las personas que hicieron la tarea. Si el estándar no ayuda, se modifica la propuesta. El esfuerzo invertido en prepararlo no es una razón suficiente para conservarlo.
Mantener la mejora después de la formación
Define quién observa las desviaciones, quién coordina las acciones y qué decisiones requieren apoyo superior. Una incidencia sin respuesta debilita la confianza, aunque el panel tenga fechas y colores.
Revisa las fichas cuando cambian referencias o accesorios. Retira las versiones obsoletas de uso y explica el cambio a los turnos afectados. La información visual también necesita mantenimiento.
El plan anual 5S ayuda a organizar el seguimiento. La auditoría en tres niveles permite conectar observación, coordinación y decisiones de recursos.
La continuidad del curso 5S para plantas de inyección de plástico se comprueba cuando la solución funciona durante la jornada habitual. Si el mismo faltante reaparece, revisa el circuito de uso y reposición en lugar de copiar la observación al siguiente informe.
Qué información necesitamos para adaptar la propuesta
Indica participantes, funciones, turnos y la dificultad que más se repite. Añade qué intentos previos se hicieron y qué parte se mantuvo. No necesitas un diagnóstico completo para iniciar la conversación.
La propuesta del curso 5S para plantas de inyección de plástico concretará después alcance, sesiones, prácticas y condiciones de seguimiento. El objetivo es que el equipo aprenda a observar, probar y mantener criterios compartidos en una zona real.
Ejercicio de comprobación para la primera revisión
En el curso 5S para plantas de inyección de plástico podemos utilizar una prueba sencilla: otra persona recibe la ficha de preparación y explica qué elementos recogería, qué estados reconoce y dónde consultaría una duda. La prueba se realiza en condiciones seguras y sin sustituir operaciones técnicas autorizadas.
El observador anota preguntas, referencias ambiguas y diferencias entre la ficha y el contenido real. No corrige cada paso de inmediato, porque interesa saber qué información necesita el usuario para completar la preparación. Después, ambos revisan las dificultades con el responsable del área.
Una primera pregunta es si la identidad del accesorio resulta inequívoca. La segunda es si su ubicación se entiende. La tercera es si puede conocerse su disponibilidad cuando el hueco está vacío. La cuarta comprueba cómo se comunica un faltante y quién responde.
El curso 5S para plantas de inyección de plástico debe dejar esos criterios comprensibles. Si la ficha necesita una explicación verbal extensa cada vez que cambia el usuario, conviene simplificarla y volver a probarla.
Cómo decidir si el piloto está preparado para ampliarse
Antes de trasladar la solución a otra máquina, revisa si se ha utilizado durante preparaciones habituales, si los turnos afectados la entienden y si las incidencias reciben respuesta. Una zona recién preparada todavía necesita demostrar que puede mantenerse.
Identifica qué parte es común y qué parte depende de la referencia. La lógica de identificar, localizar y devolver puede trasladarse, pero la cantidad, el soporte y los elementos concretos necesitan validación en el nuevo puesto.
En el curso 5S para plantas de inyección de plástico, ampliar significa transferir un aprendizaje, no copiar una fotografía. El segundo equipo debe participar en la adaptación y comprobar su propia tarea.
Si el piloto sigue acumulando pendientes sin responsable, dedica el esfuerzo a resolver ese circuito. Extender una regla que todavía genera dudas multiplica el problema y dificulta comprender dónde empezó.
Solicita una propuesta para tu planta de inyección
Si estás valorando un curso 5S para plantas de inyección de plástico, empieza por esta pregunta. ¿Dónde se complica más el cambio: al preparar los accesorios, al encontrarlos o al devolverlos? Cuéntame cómo trabajáis y te propondré una formación adaptada a vuestra planta y a la primera zona que queráis mejorar.